钢压延加工揭秘 从钢坯到成品的变形艺术
钢压延加工是钢铁产业链中承上启下的关键环节,它通过塑性变形将钢坯、钢锭等半成品加工成具有一定形状、尺寸和性能的钢材,广泛用于建筑、机械、汽车、造船等领域。本文将从基本原理、工艺流程、主要设备、产品分类、质量控制及发展趋势等方面,系统揭示钢压延加工的奥秘。
一、基本原理
钢压延加工基于金属的塑性变形理论。当钢坯在外部压力作用下,内部晶粒发生滑移、破碎和再结晶,从而改变形状并细化组织,提高力学性能。压延加工通常分为热轧和冷轧两大类:
- 热轧:在再结晶温度以上进行,变形抗力低、塑性好,适合大压下量加工,但表面质量和尺寸精度相对较低。
- 冷轧:在室温下进行,加工硬化明显,产品表面光洁、尺寸精确,但需较大轧制力,常需中间退火。
二、工艺流程
典型的钢压延加工流程包括:
- 原料准备:钢坯(连铸坯、初轧坯)按品种要求进行表面清理、切割定重。
- 加热:热轧前将钢坯在步进式加热炉中加热至1150~1250℃,保证塑性并降低变形抗力。
- 粗轧:通过二辊或四辊可逆式轧机进行大开坯,将钢坯轧制成中间坯。
- 精轧:在连轧机组上多道次轧制,逐步达到目标厚度和宽度,同时控制温度和组织。
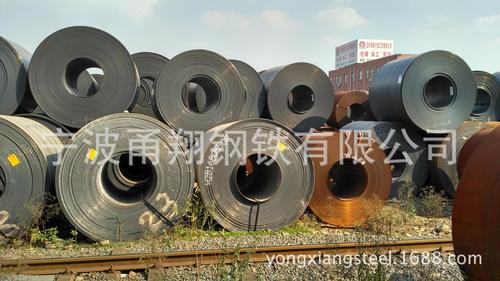
- 冷却与卷取:热轧带钢经层流冷却后卷取成卷,或经矫直、剪切成为中厚板。
- 冷轧(如需):热轧卷经酸洗去除氧化铁皮后,在冷连轧机上轧至更薄规格,再经退火、平整、精整交货。
三、主要设备
压延加工的核心设备是轧机,按轧辊数目分为二辊、四辊、六辊、二十辊等,按排列方式分为可逆式、连轧式、串列式。现代热连轧机组通常由粗轧机和精轧机组成,精轧机多达7架,辅以快速换辊、液压AGC(自动厚度控制)、板形控制等系统。冷轧则常采用五机架六辊连轧机或二十辊森吉米尔轧机,以满足高精度需求。
四、产品分类
钢压延产品种类繁多,主要包括:
- 板带材:热轧中厚板、热轧薄板、冷轧薄板、镀锌板、彩涂板等;
- 型材:工字钢、槽钢、角钢、H型钢、钢轨等;
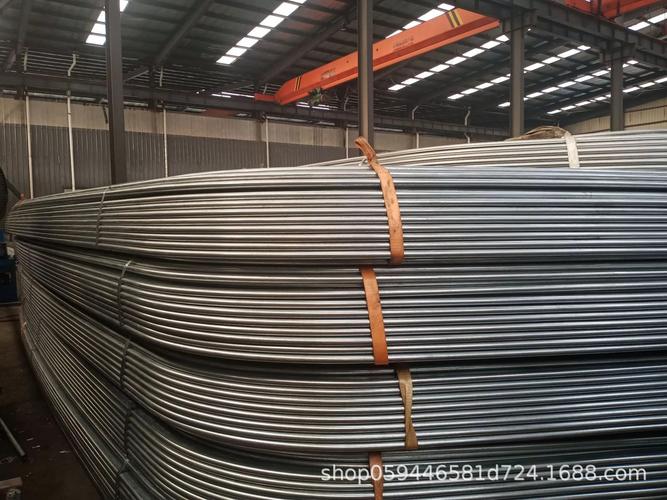
- 管材:无缝钢管、焊管;
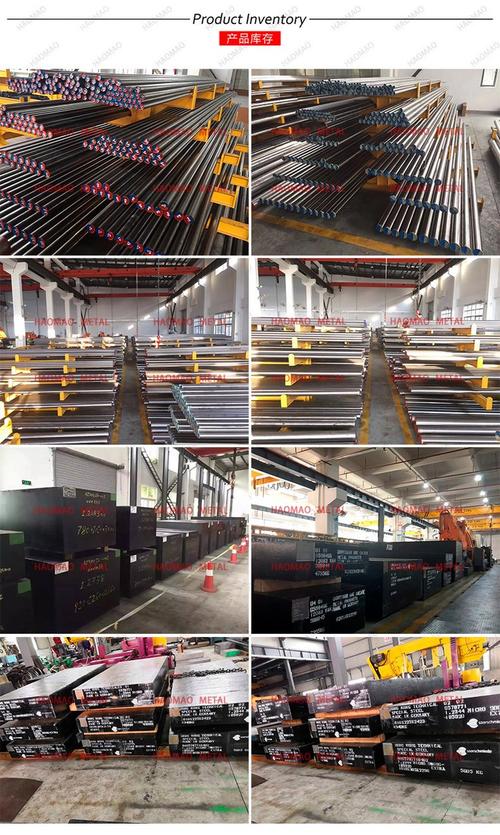
- 棒线材:圆钢、螺纹钢、线材等。
不同的产品采用不同的轧制工艺和孔型系统。例如,型钢轧制通过多机架孔型逐渐成形;线材轧制则采用高速线材轧机,出口速度可达100m/s以上。
五、质量控制
压延加工的质量控制涉及尺寸精度、表面质量、力学性能和内部组织。关键技术包括:
- 厚度控制:采用液压AGC、测厚仪反馈,实现微米级精度;
- 板形控制:通过弯辊、窜辊、冷却液分段控制,保证平直度;
- 温度控制:控制轧制温度、终轧温度和卷取温度,细化晶粒;
- 表面质量控制:避免氧化铁皮压入、划伤、辊印;
- 无损检测:超声、涡流、磁粉等检测内部和表面缺陷。
六、发展趋势
当前,钢压延加工正向智能化、绿色化、高强化方向发展:
- 智能化:利用大数据、AI进行工艺优化、预测性维护和质量预报;
- 绿色化:推广无头轧制、薄板坯连铸连轧等短流程,降低能耗和排放;
- 高强化:开发控轧控冷(TMCP)技术,生产高强度、高韧性钢材;
- 高效化:提高轧制速度、加大卷重、发展连续化生产。
###
钢压延加工是一门融合材料科学、机械工程和自动控制的复合技术。从加热炉的熊熊火焰到轧机的轰鸣,从火红的钢坯到光洁的冷轧板,每一道工序都凝聚着对金属变形规律的深刻理解。揭秘钢压延加工,不仅让我们看到钢铁是怎样炼成的,更让我们感受到现代工业制造的精密与智慧。