钢模板加工厂家深度分析 钢压延加工中的常见问题与对策
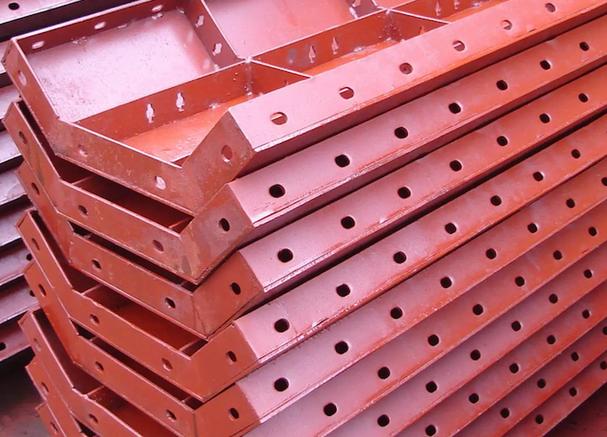
钢模板作为现代建筑施工中不可或缺的周转材料,其质量直接关系到混凝土成型的精度、施工安全与工程成本。在钢模板的完整生产链条中,钢压延加工是决定基板性能的核心环节。作为专业的钢模板加工厂家,我们结合生产实践,对钢压延加工及后续加工中暴露的常见问题进行系统性分析,并提供相应的解决思路。
一、钢压延加工环节的常见质量问题
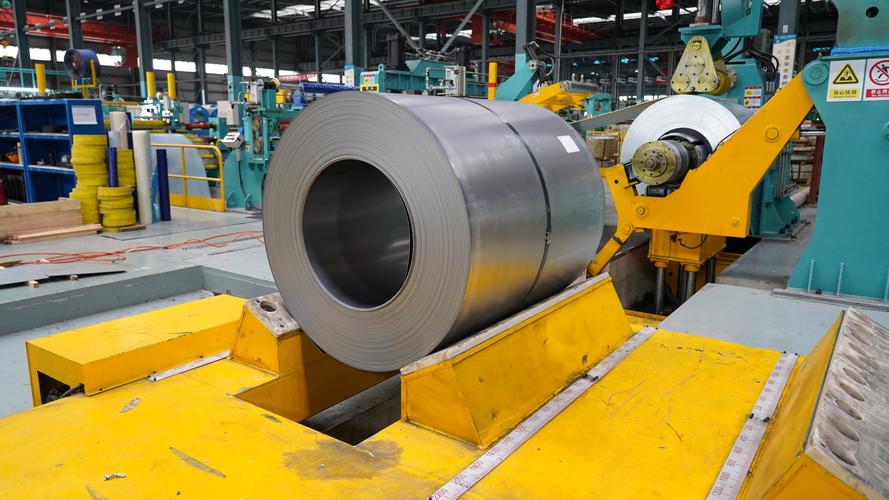
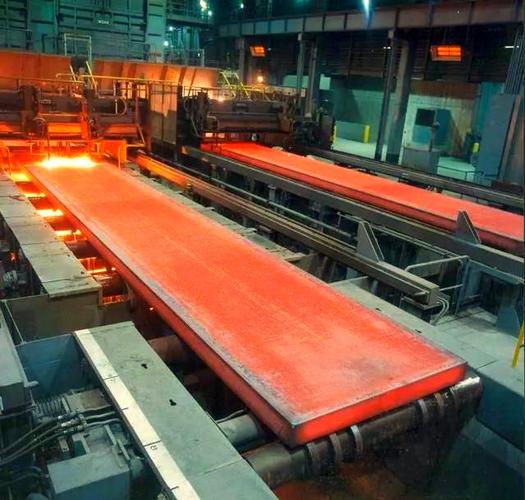
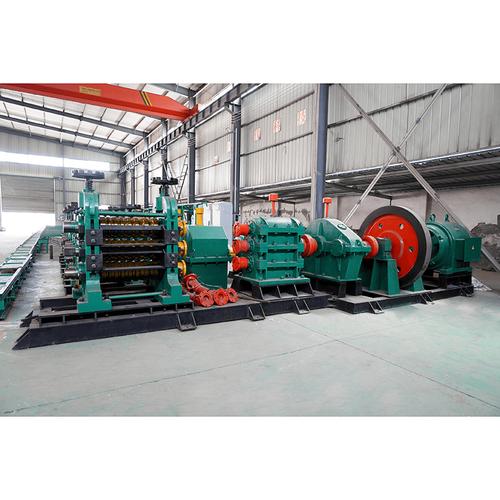
钢压延加工是将钢坯通过轧机轧制成所需厚度、宽度和表面质量钢板的过程。这一环节的质量缺陷会直接遗传给最终钢模板产品。
1. 板形缺陷:浪形与瓢曲
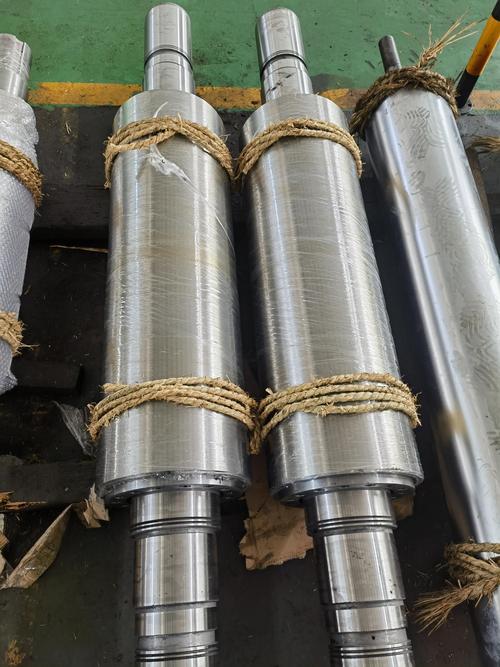
这是钢压延加工中最常见的问题之一。由于轧制过程中沿板宽方向的延伸不均匀或轧辊辊型匹配不当,钢板会出现一边浪、中间浪或两肋浪。对于钢模板而言,板形不良会导致模板拼装时接缝不严,混凝土浇筑时产生漏浆,直接影响结构外观与尺寸精度。厂家通常通过优化轧辊凸度、调整轧制力分布及控制冷却均匀性来改善。
2. 厚度公差超标
钢模板面板对厚度均匀性要求较高。若钢压延加工中AGC(自动厚度控制)系统响应滞后或来料厚度波动过大,会导致同批次钢板厚度偏差超出标准。厚度不均会使模板在承受混凝土侧压力时产生应力集中,降低周转次数,同时影响背楞的贴合度。
3. 表面质量缺陷:麻点、划伤与氧化铁皮压入
热轧过程中若除鳞不彻底,氧化铁皮被压入钢板表面形成麻点或压痕;冷轧或精整阶段输送辊道不清洁则易造成划伤。这些缺陷在后续割炬。对于拉杆式钢模板,孔位偏差会造成穿墙螺栓无法顺利安装。加工厂家需采用高精度数控切割机和钻铣床,并建立首件检验与工装防错机制。位置精度问题往往源于钢压延加工后内应力未充分释放导致的切割变形。
4. 焊接变形与焊缝质量
钢模板的边框、背楞与面板之间的焊接量大,焊接热输入集中易产生角变形和弯曲变形。常见问题包括焊缝咬边、气孔及未熔合挤。叠边若存在间隙或错位,浇筑时水泥浆渗入会导致模板难以拆除,并加速边缘锈蚀。厂家应控制压延来料的同板差,并在折弯工序采用带间隙补偿的数控折弯机。
四、针对钢压延加工供应商的管控建议
上述问题部分源于钢模板加工厂家自身工序,部分则源自上游钢压延加工供应商。建议钢模板厂家建立来料分级检验制度:对内应力敏感的薄规格面板,优先采购板形经过矫直和平整处理的材料;对耐候性或表面要求高的项目,索要钢压延加工过程的除鳞与表面质量记录。与供应商约定以GB/T 709或相应交货标准作为验收依据,将厚度公差、不平度等关键指标纳入采购协议。